
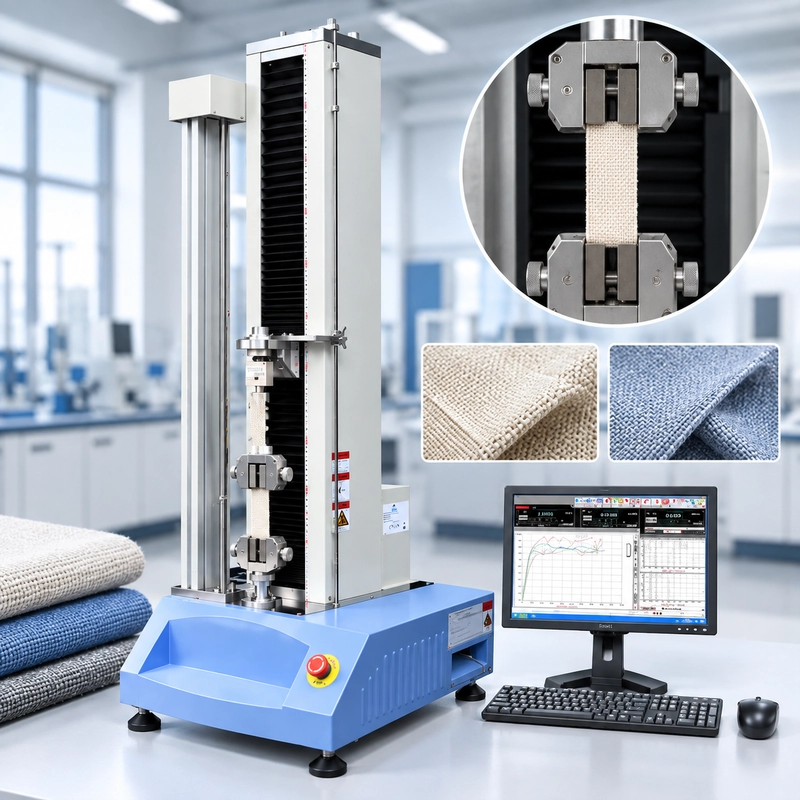
織られた布が420 N.
次の試料は487 Nに達します。
3つ目の装置は上顎の隣で391Nで故障します。
生地は一貫していませんか?
Maybe.しかし、材料を責める前に、テスト環境を見てください。
標本が滑った可能性があります。もう一つはやや軸からずれた位置でグリップに入った可能性があります。3つ目は顎が布に触れた部分で損傷している可能性があります。また、実験室が25mmのラヴェルストリップから50mmストリップに変わったとしても、標本は直接的に同等ではありません。
これがファブリックの引張試験を最終的な力の数値よりも興味深いものにしています。
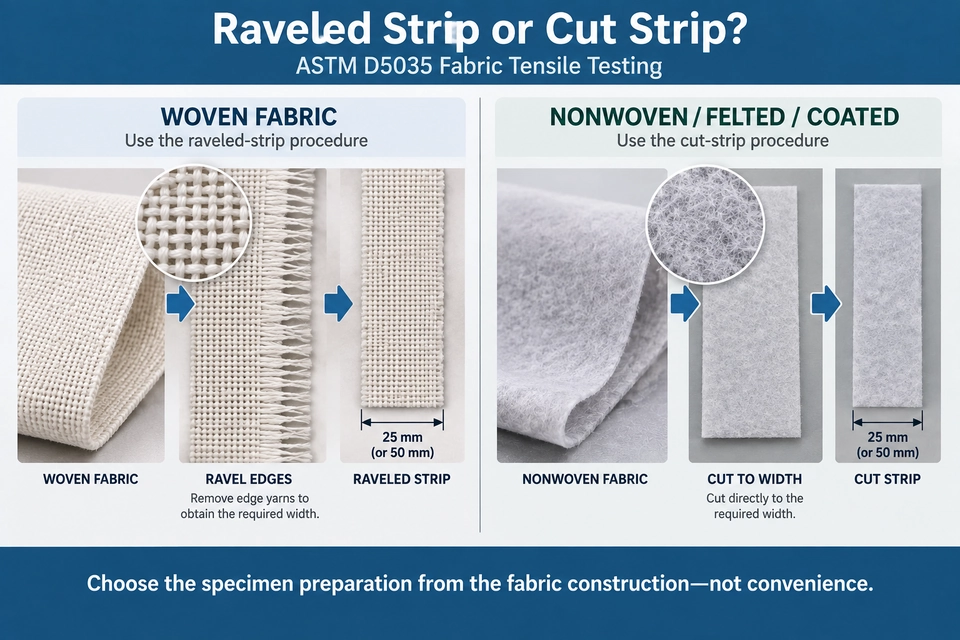
現在のASTM D5035-11(2024)は、ほとんどの繊維織物の切断力と伸長を決定するためのラヴェルドストリップおよびカットストリップ手順を扱っています。ラヴェルドストリップ法は織物に適用され、カットストリップ法は不織布、フェルト、浸漬布、コーティング布などの素材を対象とします。この方法はウェットテストも提供しています。
しかし標準の数値だけではテストシステムの設定方法がわかりません。
もっと実践的な質問に答える必要があります:
どのファブリック構造をテストしているのですか?どの方向に?ストリップはどのように準備すべきでしょうか?実際に標本はどこで力で折れるのでしょうか?滑ったり顎を傷つけたりせずにどうやって持つつもりですか?そして、破裂までにどれくらいの伸びが必要でしょうか?
これらの質問は機械容量の前に置くべきです。
ASTM D5035が実際に測定するもの
ASTM D5035はオンラインでファブリック引張強度試験としてよく説明されています。
これは理解できる検索言語ですが、重要な区別を曖昧にしてしまうことがあります。
ASTM D5035は、ストリップ試料を用いた破壊力と伸長に特化しています。
仮定テストが次のようになります:
Breaking Force = 680 N
この結果は、試験条件下で定義された布帯が運ぶ力を表しています。
MPa単位で自動的に材料引張応力になるわけではありません。
金属やプラスチックの試験に慣れていると、引張応力を計算するために力を元の試料断面積で割ることが多いため、この区別を見落としがちです。
Fabricは異なります。これは糸、繊維、コーティング、または接着された材料の構造的な組み立てです。その構造は機械的な対応の一部です。
織物の場合、試験は単に繊維の強度を尋ねるものではありません。これは、布の構造内で相互作用しながら、定められた毛糸の集団を積み込むことです。
ASTMは、ラヴェルストリップの結果が織布内の糸の有効強度と、同じ数の糸の合計強度を比較するのに有用であると指摘しています。
したがって、言語は正確に保つ:
Force at breakは力の結果です。
引張機でテストが行われたからといって、一般的なMPa値にしないでください。

Raveled StripかCut Stripか?
この決定はロードセル選択の前に行われます。
ASTM D5035はraveled-strip および カットストリップ手順の両方を含みますが、単に同じ試料を準備する便利な方法というわけではありません。
織物の場合、ラヴェルストリップ処理が通常の方法です。エッジ糸は、目標の試料幅が確定するまで取り除
かれます。これでテストストリップを通る特定の糸のグループが残ります。
カットストリップ手順は、不織布、フェルト、浸漬、コーティングされた織物や、簡単にはラヴェルできない織物などに用いられます。ASTMは、適切にラベルできる生地にはカットストリップ手順の使用を避けており、エッジの糸が試験中にほろれ続ける可能性があるため
注意しています。この区別は標本を扱うと非常に物理的に重要になります。
制御されたラヴェルドエッジの織り帯と、幅に直接カットされた不織布帯は、実験室の向こう側から見ても似ているかもしれません。機械的には、同じ標本ではありません。
だから機器問い合わせは以下で始
まるのです:ASTM D5035引張テスターが必要です。
まだフォローアップが必要です:
どのファブリックをテストしていますか?
1つのファブリックでも2つの非常に異なる結果が出ることがあります
織物には必ずしも一つの普遍的な「破壊力」があるわけではありません。
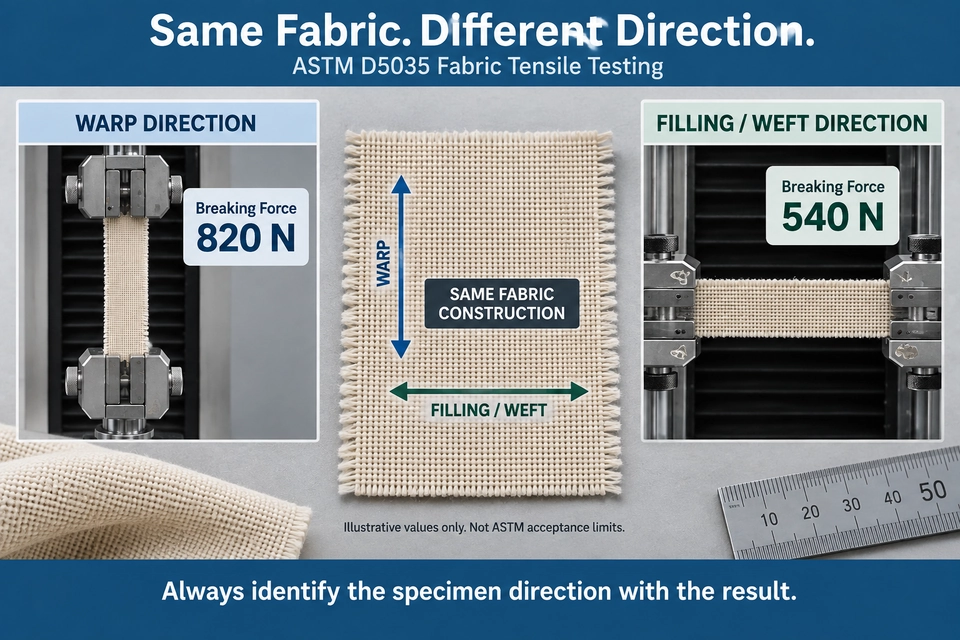
Direction matters.
経糸方向に試料を取ると、1つの糸システムを積み込むことができます。サンプリング方向を回転させ、充填方向(緯糸方向)に沿ってテストすると、反応がかなり異なることがあります。
例えば、織物工業用生地が次の製品を生産していると想像してください:
Warp: 820 N
Filling: 540 N
これらはあくまで図示的な数値ですが、その違い自体は驚くべきことではありません。
糸の種類、糸数、圧着、構造、加工などが方向性の挙動に影響を与えます。
もし誰かがこう言ったら:
私たちの織物は通常約700Nで切れます。
次の有用な質問は:
どの方向に?
その情報は機器選択にも重要です。
両方の主要なファブリック方向がQCプログラムに含まれる場合、ロードセルとグリップの構成は両方をカバーしなければなりません。初期の機器議論でテストされた試料だけでなく、
50 mmの結果は25 mmの結果× 2
これはストリップテストで最も起こりやすいミスの一つです。
仮定実験室は通常、以下のものを準備するとします:
25 mm(1インチ) raveled strip
糸数の少ない織物が届き、その幅では十分な糸を供給できません。
したがって、研究所は以下の方法を使用しています:
50 mm (2 in.)
strip次にテストが生成すると想像してください:
25 mm specimen → 410 N
50 mm specimen → 760 N
2つ目の結果を正規化したくなる誘惑があります:
760 ÷ 2 = 380 N
Don't.
ASTM D5035は、試料幅にかかる糸の幅が20本未満の場合、ラヴェルドストリップ手順は推奨されないと述べています。25mmのストリップで20本の糸が取れない場合は、50mmのストリップを使うべきです。
さらに重要なのは、ASTMが50mm試料の観測力が一般的に<強いデータスタート="7446" data-end="7459">25mm試料で観察された力の2倍ではないと明記していることです。したがって、50 mmの結果は25 mmの結果に数学的に調整されたのではなく、観測されたものとして報告されます。
これはファブリックテストについて有用なことを教えてくれます:
幅は単なる計算における乗算ではなく、テストされた構造を変えます。
名目上隣接する2つの糸グループが、2つの独立した25mm試料が並
行して動作するとは限りません。したがって、結果を報告する際は標本の文脈を保持してください。
760 Nは、試験で実際には得られなかった数学的に便利な「380 Nの等価値」よりも意味があります。

グリップはテストで最も難しい部分であることが多い
です5 kNフレームは通常約600 Nで破損するファブリックに対して十分な容量があります。
とはいえテストが簡単だというわけではありません。
クランプしすぎて標本が顎から飛び出してしまいます。
強くクランプすると、グリップの端部で布が破損する可能性があります。
少し歪んで取り付けると、片側がもう片側より先に荷重を運び始めます。
すべての 3つの状況でも画面上で十分に信じられる数字が出ることがあります。
それが問題です。
信頼できる数字が必ずしも有効な結果とは限りません。
ASTM D5035はこの実用的な問題を認識しています。特に強靭な繊維やガラス繊維の生地では、試料がクランプ内で滑ったり、グリップ動作による損傷を防ぐために
注意が必要になることがあります。実際には3つの点を探します。
まず、試料は設置された場所に留まる必要があります。テスト中にスライドする場合、標本の伸びのように見える部分が実際にはグリップ内部の動きかもしれません。
次に、顎自体が主な故障起爆装置になってはいけません。
グリップのすぐ隣で繰り返し割れる標本は調査に値します。クランプ力が強いからといって自動的に答えではありません。
三つ目に、ストリップはまっすぐ荷重経路に入る必要があります。
斜めに設置されたファブリックストリップは幅に不均一な荷重が現れ、テストがかなり進む前に再現性が難
しくなります。したがって目的値は以下の通りではありません:
最大握力。
It is:
制御不能な動きを防ぐだけの制約力を備え、新たな故障機構を生み出さずに。
だからテキスタイルグリップは機械選択後に追加されるアクセサリーではなく、テストシステムの一部として扱うべきです。

Before You Blame the Fabric
高い散乱は必ずしも材料の一貫性が悪いことを意味しません。
結果がおかしいとしたら、失敗した試料とテストセットアップがどこから始めればよいかを教え
てくれます。| What you see) | まずCheck |
|---|---|
| 顎の横で繰り返し折れること | グリップ圧力、グリップ表面、局所的な試料損傷 |
| 布が読み込み中に動く | グリップ面、クランプ状態、試料の設置 |
| 一方の端が先に張り詰 | めるアライメントおよび試料準備 |
| 伸長が異常に高いように見える | 試料の滑りと伸縮測定法 |
| 結果が突然より散ら | ばる試料の準備、調整、アライメント、グリップセットアップ |
これは診断チェックリストであり、ASTMの受け入れ表ではありません。
重要なのは、material failureと、test-system problemを分離してから本番環境の判断を下すことです。
Breaking Force and Elongation Tell Different Part of the Story(物語の異なる部分を語
る)試料が設置されました。
マシンは拡張を開始します。
力は上昇し、布地は形状を変えます。
最終的に破裂が発生します。
力計測の答えは以下の通りです:
ストリップはどれくらいの負荷を耐えていましたか?
伸長の結果は以下の通りです:
標本はどれくらい伸びたのか?
これらは関連した測定値ですが、互換性はありません。
これは繊維構造において特に重要になります。なぜなら、伸長は実際の糸の破損前に複数のメカニズムを伴うことがあるからです。繊維によっては、糸の直線化、糸の再配置、デクリンピング、そしてコーティングや接着構造の変形などです。
2つのファブリックは似たような破壊力に達しても、非常に異なる力の伸縮挙動を生じます。
テストシステムを設定する際には、以下で終了しないでください:
最大力=800N。
また質問:
破裂までにどれくらいの延長が予想されますか?
and:
適用される手続きではどのような伸長結果を報告する必要がありますか?
答えは機械の移動、テストスペース、測定戦略に影響を与えます。
「What speed Should I Enter?」で始めないでください
これは引張試験で最もよくある質問の一つです。
また、早すぎる質問もよくあります。
ASTM D5035は定伸縮率(CRE)引張試験機を好みます。また、異なる原理で動作する引張機械の結果を直接比較することには注意が必要です。
比較試験に異なる機械タイプが使用される場合、ASTMは<強いデータスタート="13199" data-end="13234">20 ±3秒の一定破壊時間アプローチを識別します。買主と供給者が別途同意しない限り、紛争状況でも同じ「一定の破綻時間」条件が適用されます。そのような条件下でも、ASTMは異なる機械原理のデータが大きく異なる可能性があると指摘しています。
これは、無関係な検査手順からクロスヘッド速度の数値をコピーするよりも有用です。
実際のセットアップでは以下を考慮する必要があります:
applicable procedure
specimen geometry
fabric response
machine principle
customer or product specification
速度設定もこの方法の一部です。
メソッド自体ではありません。
生地はどこで実際に壊れますか?
これから機械とロードセルの容量について話しましょう。
例えば、QCの研究所が6つの繊維ファミリーをテストするとします。
過去の制圧力の結果はおおよそ以下の通りです:
180 N to 2.1 kN
しかし、毎日検査される標本の約4分の3は以下の間に位置しています:
350 and 900 N
5 kNのフレームは最大予想される力をカバーできます。
Good.
しかし、それは一つの質問にしか答えません:
システムは負荷を支えられるのか?
完全には答えていません:
実験室はどこで毎日信頼できる力の測定を必要とするのか?
だから両方知りたいのです:
最大期待力
正規労働力分布
ロードセルの設定時に。
同じ論理は、検査室が1つの製品のみを検査する場合にも適用されます。
"5 kN未満"は以下ほど有用ではありません:
典型的な試料は450〜700Nの間で割れます。時折900 N前後の値も見られます。
これでテストが実際にどこにあるかがわか
りました。
Dry ResultかWet Resultか?
標本の状態はレポートの下部で忘れられた行になってはいけません。
ASTM D5035は、コンディショニングまたはウェット状態でのファブリック試験を提供しています。
該当要件が湿式試験を必要とする場合、グリップに入る材料は昨日試験された条件付き試料と物理的に異なっています。
これは布の反応に影響を与え、素材によってはグリップインターフェースでの挙動にも影響を与えることがあります。
結果とともに条件を記録してください。
そして、コンディショニング済みとウェットテストの両方がプログラムに含まれる場合は、機器サプライヤーに伝えてください。治具の適合性は、見積もり段階で送られた乾燥サンプルだけでなく、実際の試料の状態を考慮しるべきです。
実用的なASTM D5035試験システムには何が必要ですか?
この時点で答えはより明確になっているはずです。
単に「a tensile machine.」ではありません。
テストを再現可能にする完全なセットアップが必要です。
The frame(フレーム)
目的の繊維に対して十分な力容量、制御された伸展、試験スペース、移動力を提供しなければなりません。
ロードセル
通常試験が実際に行われる領域に合った合理的な力をカバーする必要があります。
The Textile grips
彼らは制御不能な滑りや顎のエッジを好みの破損位置に変えないように試料を保持する必要があります。
測定とソフトウェア
システムは、破壊力、伸長、力の伸長曲線、報告に必要な試料や試験情報を含む検査室で求められる出力を生成する必要があります。
すべての これらの決定はファブリックによって異なります。
フレームを先に選び、後で試料を解析するのは逆です。
Fabric Testing for ITM-LAB RS-8010A の設定
低〜中強度の繊維プログラムでは、the ITM-LAB RS-8010Aはストリップ引張試験に適したテキスタイルグリップを配置できます。
RS-8010Aプラットフォームは以下の部隊構成をカバーしています:
50 N to 5 kN
これは ASTM D5035が5 kNの機械を必要とするという意味ではありません。
これは実際のアプリケーションに応じてプラットフォームをその範囲内で設定できることを意味します。
RS-8010Aの設定前に、私たちが受け取りたい情報は以下の通りです:
- fabric construction;
- raveled-またはcut-strip requirement;
- specimen width;
- ワープおよび/または充填方向;
- 典型的な破壊力;
- 最大期待破壊力;
- expected elongation;
- 条件付きまたは湿式試験;
- 1日あたりのおおよそテスト数;
- 現在の滑りやジョー骨折の問題。
その情報があれば、フレーム容量はしばしば簡単な部分です。
ロードセルのレンジとテキスタイルグリップは、構成が用途ごとに異なります。

現実的な装備選択の例
次の問い合わせを考えます:
素材:織物ポリエステル布
Method: ASTM D5035
手順:Raveled strip
Directions: Warp + filling<br data-start="18864" data-end="18867"><strong data-start="18867" data-end="18894">典型的な破壊力:350–650 N<br data-start="18904" data-end="18907"><strong data-start="18907" data-end="18928">期待マキシム um: <800 N<br data-start="18935" data-end="18938"><strong data-start="18938" data-end="18959">必要結果:破壊力 + 伸長<br data-start="18987" data-end="18990"><strong data-start="18990" data-end="19001">体積:1日あたり120
ここには十分な情報があり、適切な装備の判断を始めることができます。
まず最初にしないことは、すぐに次のステップにジャンプすることです:
5 kN machine.
フレームは一つのパーツに過ぎません。
これは織物であるため、ラヴェルドストリップの手順は該当する要件に照らして評価できます。その後、すべての試料が25mmであるべきだと自動的に仮定するのではなく、試料の幅や糸の毛の割合を確認できます。
次に、forceを見てください。
ほとんどの標本は350〜650Nの間で予想されており、最大期待値は800N未満です。
これで単に「こう言うよりも労働力分布の全体像がずっとわか
りやすい」と言えます: <p dir="auto" data-start="19646" data-end="19655"><strong data-start="19646" data-end="19655"><5 kNさてグリップを見てください。
もし顧客の現在の問題が500 Nでの試料スリップであれば、大きなフレームでは解決しません。
試料が390Nで顎で繰り返し破損した場合、破損を理解せずにクランプ圧力を上げると問題が悪化する可能性があります。
器具は実際のファブリックで評価する必要があります。
伸長も必要となるため、予想される試料の延長と測定方法の確認が必要です。利用可能な移動スペースや試験スペースは、試験を快適に収容できるものでなければなりません。
すると、破壊力とは関係のない数値が一つあります:
120 specimens/day
この体積では、オペレーターは実際の引張運動の外側にかなりの時間を費やします:
負荷→識別→ クランプ→→ テスト→ → レコードを削除
技術的には使えるものの積み重ねが難しいグリップは、日常的な生産性の問題になり得ます。
この例では、RS-8010A + 適切なテキスタイルグリップが論理的な評価システムとなります。
しかし、その結論は選択プロセスの終わりに出てきて、最初ではありません。
ASTM D5035 ファブリック引張試験システム選択ロードマップ

機器問い合わせには何を送るべきですか?
20ページにも及ぶ仕様書は必要ありません。
有用な問い合わせは短時間で済むことがあります。
ファブリック構造、適用D5035手順、試料幅、試験方向、予想力範囲、必要な伸縮結果、試料の状態、およびおおよそ1日の試験体積を送信。
もしすでに問題があれば、それも見せてください。
グリップから滑り落ちた標本の写真は、必要だと思う機械について別の段落で説明するよりも役立つことがあります。
顎の横で一貫して骨折する標本についても同様です。
失敗した試料には情報が含まれています。
ASTM D5035 FAQ
ASTM D5035は何をテストしているのか?
現在のASTM D5035-11(2024)は、ほとんどの繊維織物の破壊力と伸長を決定するためのラヴェルストリップおよびカットストリップ手順を扱い、湿式試験も含まれています。
ASTM D5034とASTM D5035の違いは何ですか?
ASTM D5035はstrip法をカバーしています。ASTM D5034はグラブおよび修正グラブ手順をカバーしています。D5035スコープは、これらの手順を用いた破壊力と伸縮の測定のために、特にD5034をユーザーに指示しています。
両者は引張試験装置で実施できるため、単に互換性があると考えるべきではありません。
raveled stripとcut stripの違いは何ですか?
ラヴェルストリップの手順は織物に適用されます。エッジの糸を除去してテスト幅を確定します。
カットストリップ手順は、不織布、フェルト、浸け布、コーティングされた生地など、さまざまな素材に適用され、簡単にはラヴェルできない織物にも使用できます。ASTMは、エッジ糸が試験中にほどける可能性があるため、適切にラヴェルできる生地にはカットストリップ方式を推奨していません。
ASTM D5035は編み物に適していますか?
ASTM D5035は、11%を超える伸縮性の高い編み物や他の繊維布には推奨されません。
代替方法を選択する前に該当製品または顧客仕様を確認してください。
50mmのストリップ結果を25mmの結果に変換できますか?
単に力を2で割るだけでは分かりません。
ASTM D5035は、25mmのラヴェルドストリップで最低20糸を提供できない場合は50mmのストリップを使用すべきだと述べています。また、50mm試料の観測される力は一般的に25mm試料の2倍の力ではないため、50mmの結果は25mmに数学的に調整されたものではなく観測されたものとして報告されていることも指摘しています。
なぜ私の布地はグリップで何度も切れてしまうのですか?
原因としては、局所的なグリップ圧の過剰、顎の表面の不適切な状態、試料のずれ、またはグリップによる応力集中などがあります。
ASTMは、クランプの滑りやグリップ損傷を、一部の強靭およびガラス繊維繊維織物に対して特別な注意が必要な問題として特に認識しています。
したがって、顎周辺の繰り返しの破損は、代表的な織物破裂として自動的に受け入れるのではなく調査すべきです。
ASTM D5035に適した引張試験機は何ですか?
"ASTM D5035"と言うだけで単一の機械容量が定義されるわけではありません。
選択時には、予想される破壊力、法線労働力分布、布地構造、試料幅、グリップ要件、期待伸長、移動、日々の試験体積を考慮する必要があります。
設定された力と移動能力の範囲内での用途では、ITM-LAB RS-8010A(50 N–5 kN)は適切なテキスタイルグリップで評価できます。
標準番号はあくまで開始点です
ASTM D5035は、検査室にストリップ試験のための明確な枠組みを提供します。
ファブリックが次に起こることの多くを決定します。
織物にはラヴェルドストリップが必要になることがあります。
不織布の場合は切断ストリップが必要になることがあります。
同じロールからの試料を充填すると、非常に異なる破壊力が生じることがあります。
糸数の少ない生地は25mmから50mmに移動する必要があることがあり、その力は単純に2で割ることはできません。
滑りやすい繊維は、フレーム容量よりもグリップを重視することがあります。
そして、毎日120個の標本を検査する研究所は、週に5つの標本を扱う研究開発チームとは異なる機器の問題に直面しています。
つまり、以下で始める代わりに:
どのサイズのテンシャルテスターを買うべきでしょうか?
start here:
実際にテストしているファブリックは何ですか?
そして外側へ:
布地構造 → ストリップ手順 → 方向 → 試料幅 → 破壊力 →作業範囲 →ロードセル →繊維グリップ →伸縮 → 試験条件→
多くの低〜中程度の力を持つファブリックプログラムでは、適切に選択されたテキスタイルグリップでRS-8010A
が生成されることがあります。しかし、マシンは選択プロセスの結果であるべきです。
開始時の前提ではありません。
