
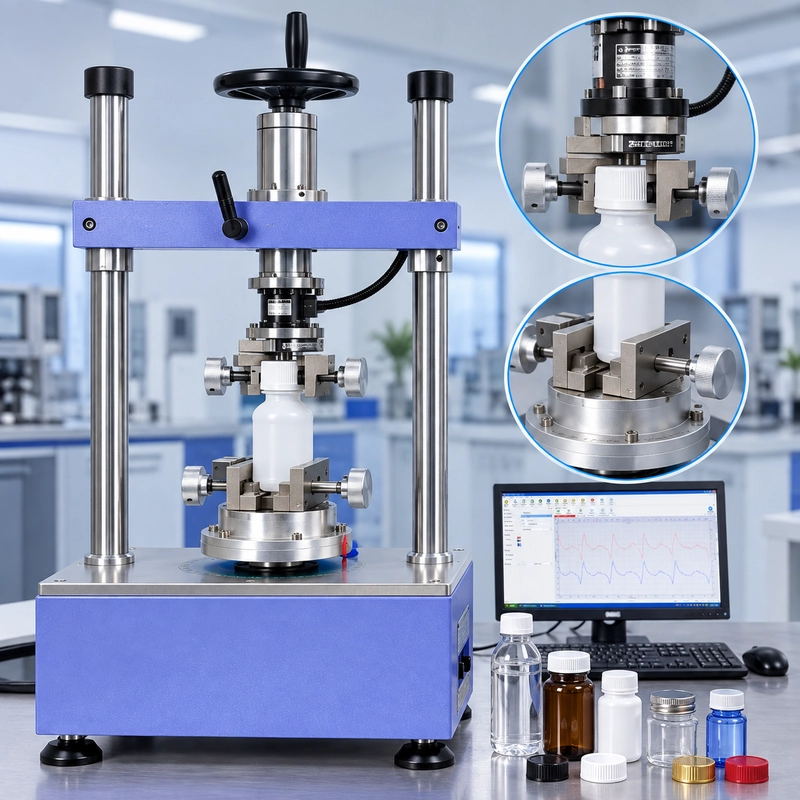
少数のボトルの場合は手動閉鎖トルクテストの方が簡単です。
設定する自動照明器具はありません。上下のグリップを調整する必要がありません。オペレーターはパッケージを位置決め、取り外しを行い、トルクを読み取り、次の試料に移ります。
ではなぜASTMは自動閉鎖トルク試験用の別の方法を持っているのでしょうか?
なぜなら便利さと測定制御は同じものではないからです。
ASTM D2063/D2063M-24は非自動手動トルク試験装置を使用しています。ASTM D7860-14(2022)は、既知の回転速度または既知のトルクランプで動作する自動トランスデューサベースのトルク装置を使用しています。どちらも連続ねじ閉鎖/コンテナシステムにおけるトルク保持に対応していますが、除去イベントの制御方法が異なります。
この二つの間で選ぶエンジニアにとって、有用な質問は以下の通りではありません:
どちらの方法がより高度なですか?
It is:
このテストは実際にどの程度の制御を必要としますか?
ASTM D2063 vs ASTM D7860:実用的な違い
ASTM D2063/D2063M-24は、非自動化(手動)方式です。ASTMは測定装置を、ダイヤルまたはデジタル表示付きの非自動スプリングトルクメーター、またはトルクレンチと説明しています。現在の方法は、あらかじめ決められた環境条件下で連続ねじ閉鎖の除去トルクを時間とともに定量的に測定します。
ASTM D7860-14(2022))は、既知の回転速度またはトルクランプで動作する自動トランスデューサーベースのトルクメーターを指定しています。これは定義されたチャイルドレジスタントおよび非チャイルドレジスタントの連続スレッド閉鎖システムをカバーし、ドライトルク測定を目的としています。
| Test Consideration | ASTM D2063/D2063M-24 | ASTM D7860-14(2022) |
|---|---|---|
| Measurement approach | Non-automatic / manual | Automated |
| 主要機器 | スプリングトルクメーターまたはトルクレンチ | トランスデューサーベースの自動トルクメーター |
| Removal motion | Operator-driven | Machine-controlled |
| Rotational condition | 手動操作により依存 | 既知の回転速度またはトルクランプ |
| Specimen setup | 一般的にはもっとシンプルです | フィクスチャの設置とアライメントが必要 |
| Low-volume testing | Practical | 不要なセットアップが伴うかもしれません |
| Repeated comparative testing | オペレーターの関与 | 制御された繰り返し動作 |
| Defined CR configurations | Not same scope | Included |
| Dry torque | 同じようには言われていません | 特にドライトルク用に設計されています |
すぐに述べておくべきポイントがあります:
ASTM D7860は単なるASTM D2063の「新しい代替」ではありません。
ASTMは両者をアクティブな標準としてリストしています。D2063/D2063Mは2024年に更新されました。D7860は現在、2014年標準の2022年再承認版です。

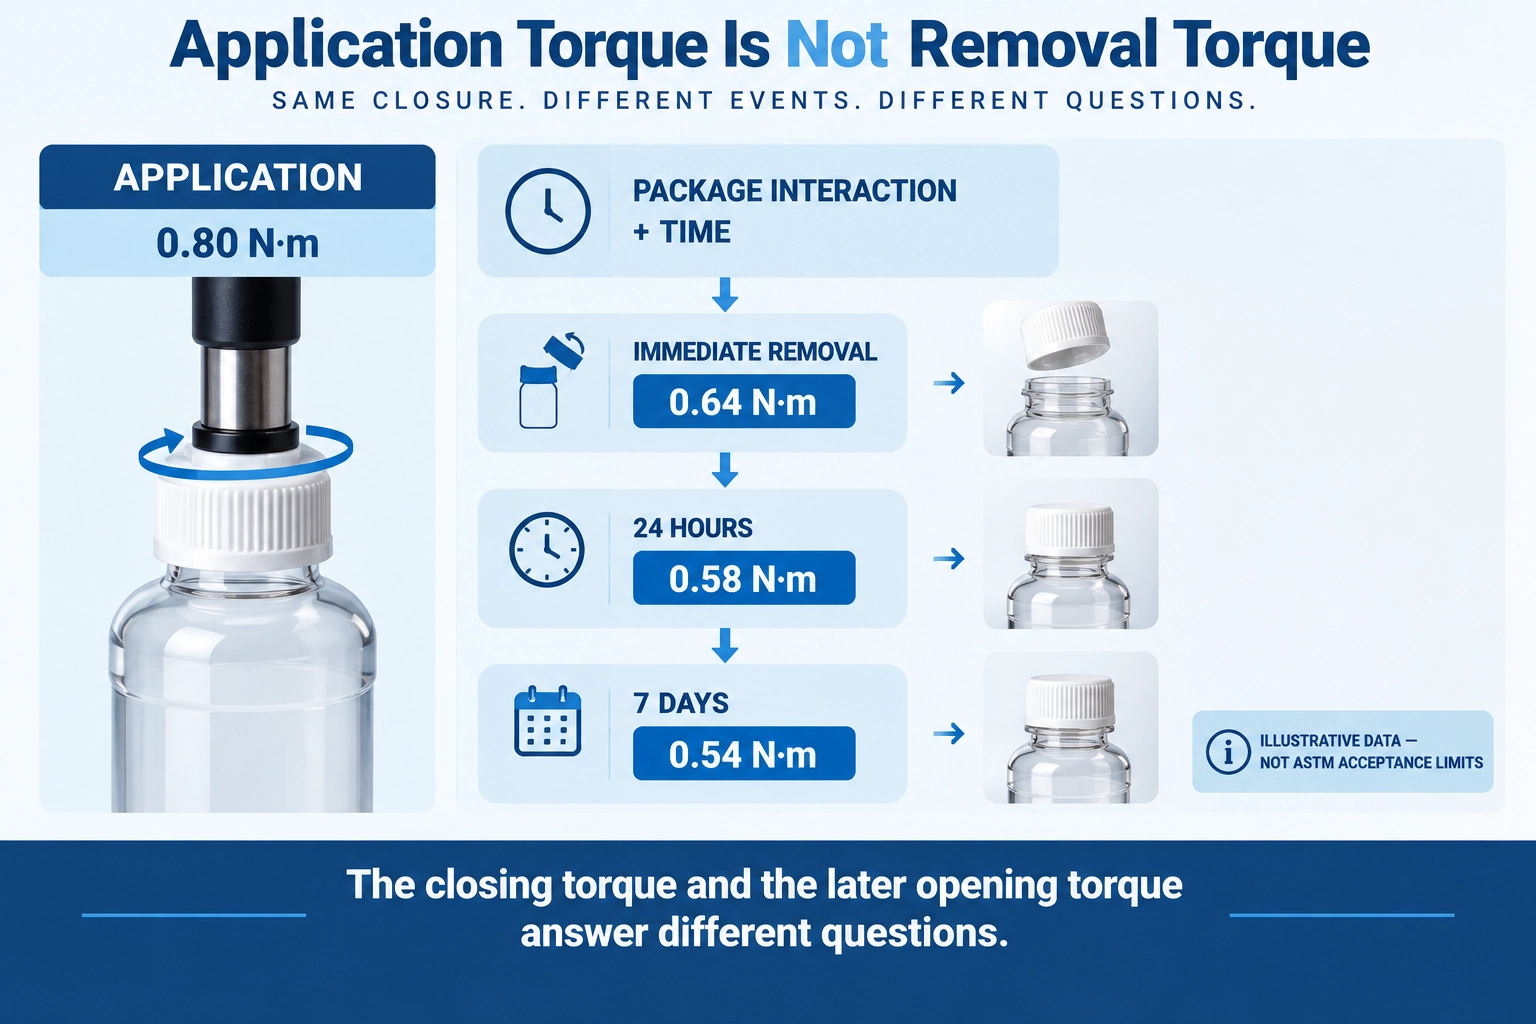
Application Torque Is Not Removal Torque
機器を比較する前に、よく混同される3つの用語を分けておくと役立ちます。
アプリケーショントルクはクロージャーを締めるために使われるトルクです。
閉鎖を後で開ける際に除去トルクを測定します。
トルク保持は、これらのイベント間でコンテナ/クロージャーシステムがどのように挙動するかを表します。
ASTM D2063は、適用トルクが既知の制御条件下での連続スレッドクロージャー/コンテナシステムの評価を説明しています。ASTM D7860も同様に、定義された条件下でのトルク保持特性についても扱っています。
例として開発テストを考えます:
| Test Stage | Torque |
|---|---|
| Application | 0.80 N·m |
| Immediate removal | 0.64 N·m |
| Removal after 24 h | 0.58 N·m |
| Removal after 7 days | 0.54 N·m |
これらの値はあくまで例です。これらはASTMの受容制限ではありません。
0.80 N·mで閉鎖が適用されたからといって、後で0.80 N·mの除去が必要になるとは限りません。
塗布後、クロージング、ねじ山、ライナーやシールインターフェース、容器の仕上げ、パッケージ材料、時間および環境曝露が機械的なシステムを形成します。そのシステムの変化は、その後の取り外しトルクに影響を与えることがあります。
だからテスト条件は番号とともに文書化する必要があります。
適用直後の0.58 N·mの除去トルクと定められた調整期間後の0.58 N·mはスプレッドシート上では同じように見えるかもしれませんが、同じテスト条件を表しているわけではありません。
除去値が低いと自動的に失敗とは限りません。
受理は、発明された普遍的なASTMトルク限界ではなく、適用される製品仕様、顧客要件、検証プロトコル、またはその他の定義された基準から来るべきです。
除去トルクを手動で測定すると何が変わるのか?
手動トルクテストには明らかな利点があります:
これは簡単です。
少量の普通ボトルの場合、オペレーターは容器を配置し、測定装置を操作し、取り出しを行い、新しいパッケージの形状ごとに自動フィクスチャを設定することなく結果を記録できます。
そのシンプルさは実際の実験室では重要です。
しかしオペレーターも計測プロセスの一部です。
2人の技術者が名目上同じクロージャーを外すと、回転の始まり方、クロージャーの滑らかな回転、パッケージの取り扱いやアライメントなどで違いが生じる可能性があります。
だからといって手動テストが信頼できないわけではありません。
これは手順とオペレーターの技術が重要であることを意味します。
Fixture restraint still matters
手動テストであっても、意味のある測定のためにパッケージが十分に安定している必要があります。
拘束力が不足するとボトルが回転してしまうことがあります。
抑制しすぎると別の問題が生じることがあります。
例えば、薄壁のプラスチック容器は強くクランプされると変形することがあります。ボトルは器具に入れられる前とまったく同じ形状でなくなることがあります。
したがって正しい目的は以下の通りではありません:
できるだけ強くClamp。
It is:
パッケージを実質的に変更せずに不要な移動を防げます。
アライメントにも同じ原理が適用されます。きれいなデジタル番号でも、荷物が正しく配置された証拠にはなりません。
手動トルクテストが簡単なら、なぜ自動化するのか?
ここでD2063とD7860の区別がより有用になります。
5回の定期ボトルチェックの場合、手動テストの方が実用的な方法かもしれません。
自動システムは追加の準備を行います:
容器は拘束されなければならず、クロージャーは上部の治具と正しく噛み合い、回転軸は整列し、新しいパッケージの形状は治具の調整が必要になる場合があります。
セットアップにかかる時間が手動テスト全体より長くなっている場合、自動化によってその作業が便利になったわけではありません。
したがって、自動化の理由は必ずしも試料の読み込み速度が速いことではありません。
テスト開始後はcontrolです。
複数のクロージャー設計と調整期間にわたる100個の試料を持つ開発プログラムを想像してください。
手動テストでは、操作者が除去動作を100回再現しなければなりません。
自動化システムでは試料を正しく装填する必要がありますが、その後の回転条件は機械によって定義できます。
ASTM D7860は、既知の回転速度または既知のトルクランプで動作する自動トランスデューサーベースのトルクメーターを具体的に説明しています。
これは工学の問題が次の段階から変わるときに役立ちます:
"このボトルを開けるのにどれくらいのトルクが必要なんだ?"
to:
"これらのパッケージは一貫して制御された除去条件下で比較できますか?"
手動および自動テスト 異なる実務問題を解決
| Test Situation | Manual Testing | Automated Testing |
|---|---|---|
| A few routine specimens | Simple and practical | 追加セットアップ |
| 頻繁にパッケージサイズを変更する | Easy to adapt | フィクスチャー調整が必要になる場合があります |
| 大規模比較研究 | オペレーターの関与 | Controlled repeated motion |
| 回転条件が重要 | よりオペレーター依存的 | Machine-defined |
| Operator-to-operator variation | Requires produral control | 手動回転に依存しない |
| R&D comparison work | Suitable | 回転制御が重要な場合に有用 |
| High test volume | Repetitive for operator | Better suitable for repeated programd testing |
重要なのは、自動化テストが常に優れているということではありません。
これは両者はテストの異なる部分を最適化しています。
測定制御のために自動化を選択してください—単に自動化がより進んでいるからではありません。
ASTM D7860の下で自動化が実際に制御するもの
試料が正しく設置されると、自動化によってプロセスから重要な変数が一つ除去されます。それは、オペレーターが毎回のテストで回転運動を手動で再現する必要がなくなるということです。
機械はプログラム条件に従って回転を実行でき、トランスデューサーはトルク応答を測定します。
比較工学作業においては、機械入力を試料間で再現しやすくなります。
しかし自動化は悪いセットアップを直すものではありません。
間違ったクランプがあっても、間違ったクランプは依然として誤ったままです。
上部の器具にキャップが滑って入っても、無効な機械的イベントが発生します。
誤ったパッケージは回転がモーター駆動であるために整列されません。
そして測定範囲が不適切なセンサーは誤ったセンサーのままです。
自動トルクテストについて考えるより良い方法は次の通りです:
自動化は動きを制御します。器具とセットアップがその動きが正しくDUTに転送されるかどうかを判断します。
この区別は機器選択時に特に重要です。
Same closure.異なる測定プロセス。
包装研究所が1日、7日、14日の調整後に3つのクロージャー設計を比較したいとします。
研究所は単に9つの数字を集めているわけではありません。
これは複数の条件下で機械的挙動を比較しています。
手動アプローチでは、オペレーター技術が手順を通じて制御しなければならない変数の一つとなります。
自動化アプローチでは、実験室は試料や器具の設定により多くの時間を費やしますが、測定中の回転条件をより厳密に制御できます。
どちらの方法も良いテスト慣習の必要性を排除するものではありません。
単にコントロールを異なる場所に配置するだけです。

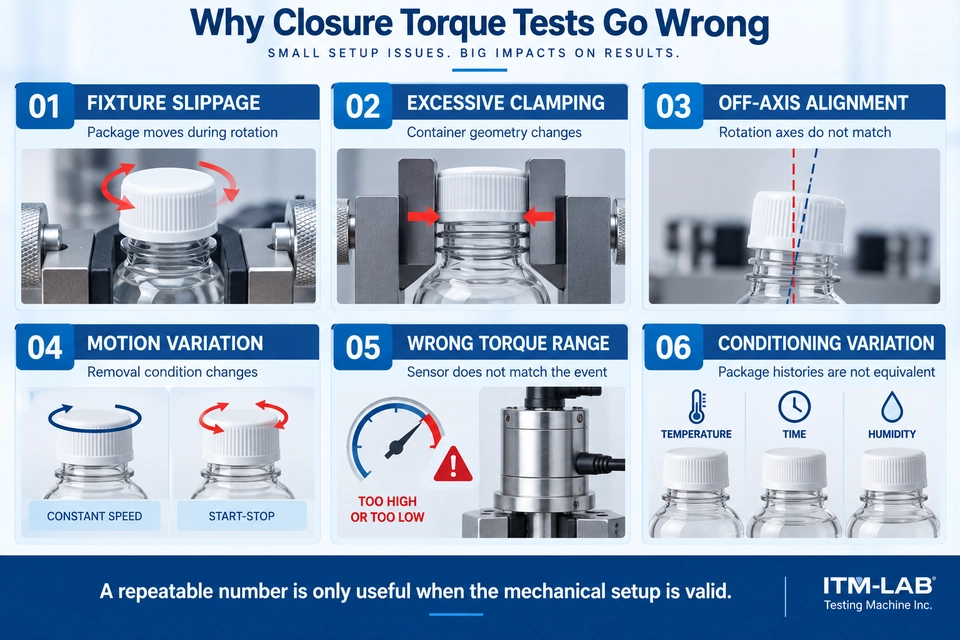
クロージャートルクテストで失敗する場所
最も厄介なエラーの中には、十分に信じられる数字を生み出すものもあります。
それが見つけにくい理由です。
Fixture slippage
クロージャーが上部の器具の内部に滑り込んだり、容器が下部器具で回転した場合、命令された回転の一部はクロージャーのねじではなく器具のインターフェースで行われます。
計器はトルクを表示できます。
これは意図された機械的イベントが正しく測定されたという意味ではありません。
Excessive container clamping
クランプ力を強めると動きを止めることができますが、柔軟な包装が変形する可能性もあります。
器具はコンテナを制約すべきであり、再設計すべきではありません。
Off-axis alignment
閉鎖軸、パッケージ軸、測定軸は合理的な回転系を形成すべきです。
ずれはトルク測定を意図したものに望ましくない機械的負荷をもたらすことがあります。
Inconsistent manual motion
これは特に結果が予想以上の散乱を示す場合に重要です。
クロージャが矛盾していると結論づける前に、除去アクション自体が一貫して再現されているか確認してください。
Wrong sensor range
よくある機器選択の誤りは最大容量のみで選ぶことです。
通常の除去トルクが比較的低いが、選択したセンサーは非常に広いフルスケール範囲を持つと仮定します。
システムは技術的にはイベントをカバーしているものの、関心のある測定値と十分に一致していない場合があります。
より良い質問は:
試料は実際にどのくらいのトルク範囲を発揮するのか?
Inconsistent conditioning
トルク保持は両方のASTM手法で環境条件と時間経過的に明確に関連付けられています。標本同士が同等の条件付け履歴を共有していない場合、この検定は閉鎖挙動以上のものを比較しています。
必要な方法から始めて—次にテストボリュームを考慮
機器の利便性が標準を決めるべきではありません。
顧客仕様、検証プロトコル、図面、内部手順でASTM D2063/D2063Mが必要な場合、その要件が最優先となります。
同様に、ASTM D7860が指定されている場合、単に手作業の方が簡単だからといって手動測定を代替しても、標準で説明されている自動化方法を再現することはできません。
方法が 事前決定されていない場合、実用的な判断はより面白くなります。
Ask:
何個の標本が検査されているのか?
パッケージのジオメトリはどのくらいの頻度で変わるのでしょうか?
手動で作成された除去動作は工学的目的で許容されますか?
研究には明確な回転速度やトルクランプが必要ですか?
オペレーターの独立性はどれほど重要ですか?
目的は定期的なトルクチェックですか、それとも管理された比較研究ですか?
これらの質問は「automated」という言葉よりも、適切な機器について多くを教えてくれます。
Child-resistant closures needs Separate Attention
D2063とD7860が同じクロージャースコープを持っているとは限りません。
ASTM D7860は、子供抵抗型および非耐性の連続スレッド閉鎖の方法を明示的に定義しています。その重要性と使用のセクションでは、下向き力がゼロの非子供抵抗システムと、トルクと下方向の力が既知の定義された押し下げ・回転型CRシステムも区別しています。
これは重要な機器の問題です。
通常のクロージャーの場合、望ましくない軸方向の力が意図した試験条件を汚染する可能性があります。
押し下と旋回の定義では、軸方向の力が必要な機械的イベントの一部となり得ます。
トルク範囲や治具について話す前に、閉鎖機構を特定してください。
Configuring an Automated Closure Torque Tester(自動閉鎖トルクテスターの構成)
自動試験が適している場合、最大トルク容量だけで機械を選ぶのは誤りです。
the ITM-LAB RS-6300D)では、通常は実際のパッケージとテスト要件から始めます。
1. 期待トルク範囲
利用可能な場合は、期待される適用トルクと取り出しトルクを提供します。
センサーは最も期待されるイベントや製品変動をカバーしなければなりませんが、通常の作業範囲と適切にマッチングする必要があります。
大きいからといって自動的に優れているわけではありません。
2. クロージャージオメトリー
閉じ具の直径、高さ、できれば写真や図面を送信してください。
リブ付きキャップ、滑らかな閉具、浅い閉具、または特殊な形状の場合は異なる上部の治具が必要になることがあります。
3. Container Geometry
瓶はキャップと同じくらい重要です。
硬い円筒形のボトルは、薄い壁や柔軟、または不規則な容器よりも拘束しやすいです。
珍しいパッケージの場合、治具の実現可能性が主な工学的課題となることがあります。
4. Upper Fixture
上部の器具は回転を伝達しつつ、スリップや不必要な損傷を防ぐために十分に強く閉鎖部を噛み合わなければなりません。
治具はすべての製品を一つの普遍的なグリップコンセプトに押し込めるのではなく、実際のクロージャージオメトリに従うべきです。
5. Lower Fixture
下部の器具が容器を拘束し、上部のシステムが回転します。
パッケージの変形を過度に引き起こさない十分な保持能力が必要です。
これが実際の製品サンプルや詳細な寸法が機器構成前に価値がある理由の一つです。
6. 回転条件
D7860タイプの自動試験では、「自動回転」を十分な仕様とみなすのではなく、必要な回転条件を確立してください。
ASTM D7860は既知の回転速度または既知のトルクランプでの動作を記述しています。
7. 軸方向の力
閉鎖機構に制御された下向きの力が必要かどうかを判断してください。
これは定義された押し下げ・ターンCRシステムでは特に重要になります。
8. データ要件
指定されたトルク結果だけが必要ですか?
それとも工学プログラムでは試料間の比較のためにより詳細な記録データが必要でしょうか?
ソフトウェアおよびレポート要件を設定する前にこれを定義してください。

自動化システムを推奨する前に必要とすべきこと
お客様が自動クロージャートルクテスターを依頼した場合、最初の有用な情報は単純ではありません:
"10 N·m マシンが必要です。"
知りたい:
- applicable Standard and Edition
- closure type
- closure diameter
- container dimensions
- 完全なパッケージの写真または図面
- application torque
- expected removal torque
- required rotational condition
- 軸方向の力が必要かどうか
- バッチまたは1日あたりの標本数
- required results and data output
この情報により測定システム全体を評価することができます:sensor + 回転 + 上部フィクスチャ + DUT + 下部 フィクスチャー + データ取得。

では、ASTM D2063かASTM D7860か?
自動化テストが手動テストに取って代わるべきだと主張する有用な普遍的な答えはありません。
ごく簡単な測定の場合、手動テストは必要な方法に合致する場合、より簡単で完全に適切かもしれません。
回転イベントの制御が重要な繰り返しの比較作業においては、自動試験は、手動で作る回転への依存を減らすことで追加の試料セットアップを正当化できます。
ASTMはその区別を反映し、非自動化手動トルク試験用のD2063/D2063M-24と自動トルク試験用のD7860-14(2022)を維持しています。
したがって、機器の決定は次の順序に従うべきです:
標準→閉鎖システム →測定目的 → テスト体積 →トルク範囲 → 照明器具 →モーションコントロール→データ
Not:
Manual → old
Automated → better
この区別は、実際に比較可能なデータを生成するテストを作る際に重要です。
ITM-LABでクロージャートルクテストの設定
automated RS-6300D構成。実際のボトルおよびクロージャーの写真や図面、パッケージ寸法、予想トルク範囲、該当規格、テストボリューム、必要なデータを送ってください。
珍しいクロージャーや柔軟なコンテナの場合は、まずパッケージのジオメトリを送信してください。
多くのプロジェクトではトルク範囲の選択は簡単です。
テスターとパッケージ間の正しいインターフェース設計の方が重要です。
