
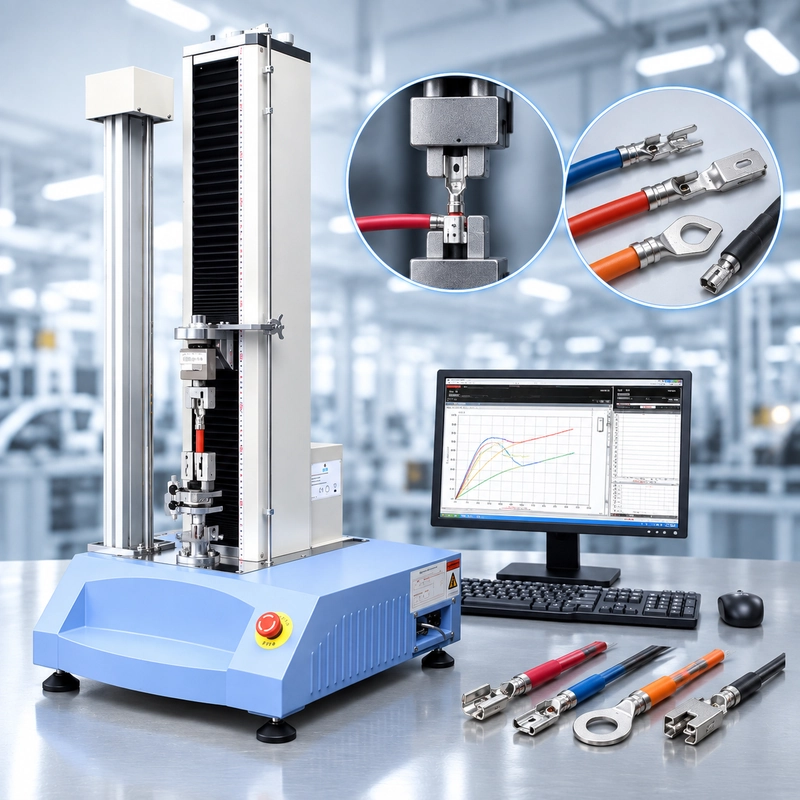
自動車用ハーネスサプライヤーは、0.35 mm²の信号線、2.5 mm²の電源回路、そして12種類の端子ファミリー用のプルフォースステーション1台を必要とします。品質管理では1日に約400件の検査が見込まれています。
最初は単純な引張機のリクエストのように聞こえます。
最大力は簡単に確認できます。より難しい問いは、機械の周囲で何が起こるかです。オペレーターがどれだけの端子ジオメトリを積み込む必要があるか、通常の引力が実際にどこにかかるか、試料がオペレーター間で一貫して配置されているか、そして試験バリエーションを加えずにターミナルファミリー間をどれだけ速く移動できるかです。
したがって、自動車用ワイヤーハーネスプルテストは「500 N必要」のような単一の数値で計画すべきではありません。
harnessプログラムとそのQCワークフローを中心に計画すべきです。
Automotive Harness pull force Is Not One Test
完成した配線ハーネスには、引き抜くことができる複数の機械的インターフェースが含まれています。
導体は端子に圧着されています。端子はコネクターハウジングに保持されています。ワイヤーやケーブルがひずみ緩和装置を通過することがあります。2つのコネクター半分には、定義された結合またはアンメイトの要件がある場合もあります。
すべてのこれらは非公式には「プルテスト」と表現できますが、機械的には異なります。
| Test Interface | What is evaluated? | Main setup Consideration |
|---|---|---|
| Wire → crimp terminal | 圧着接続の機械的完全性 | 拘束端子とグリップ導体 |
| Terminal → housing | Contact retention | サポートハウジングと連絡先アクセス |
| ワイヤー/ケーブル → ストレインリリーフ | アセンブリの引き出し抵抗 | コネクターまたはアセンブリを正しくサポート |
| Connector → connector | 分離/アンメイト動作 | 両方のコネクタ半分を意図した軸に保持してください |
自動車用ハーネス製造において、導体から端子への引き引きテストは一般的なQCアプリケーションです。本記事では、すべてのコネクタプルテストを同じ手順として扱うのではなく、その本番環境に焦点を当てています。
もし個々の導体と端子間の接続の機械的な要件が関わる場合は、クリンププルテストガイドは、圧着継具、作業範囲、故障挙動をより詳しく分析します。

プログラム要件から始めて、汎用力表ではなく
ハーネスQCで最も簡単なミスの一つは、ユニバーサルフォース値の検索から始めることです。
A Quality Engineerが入力:
0.5 mm² ワイヤー引張力の必要量
最小値を含むテーブルを素早く見つけます。
この数字は役に立つかもしれません。しかし、それは製造中のハーネスの管理計画に含まれるべきという意味ではありません。
自動車プログラムは顧客またはOEMの要件、端末システム仕様、ハーネス図面、内部制御計画、または適用される部品試験方法によって管理されることがあります。ある端子ファミリーに使われた要件が、導体断面積が似ているからといって自動的に別のファミリーに移されるべきではありません。
IEC 60352-2は、定義された範囲内ではんだなし圧着接続を扱います。自動車プログラムでは、顧客、OEM、または業界固有の要件が適用されることもあります。したがって、実際の接続について規則文書が確認されなければなりません。
明確にしておくべき実用的な違いがあります:
試験方法は試料の試験方法を定義します。製品要件は、その接続が達成すべきことを定義します。
同じドキュメントから来ていない場合があります。
プルフォースステーションを設定する前に、チェーンを確立してください:
車両/顧客プログラム → ハーネスまたはコネクター要件 →ワイヤー+端子の組み合わせ →適用される試験方法→品質管理限界
これは一般的なワイヤーサイズ対力の表から逆算するよりも安全です。

通過結果でもプロセスドリフトを隠すことがあります
プルテストはしばしば単純な判断として扱われます:
PASS / FAIL
その決定は必要ですが、生産結果の連続が別の物語を語ることもあります。
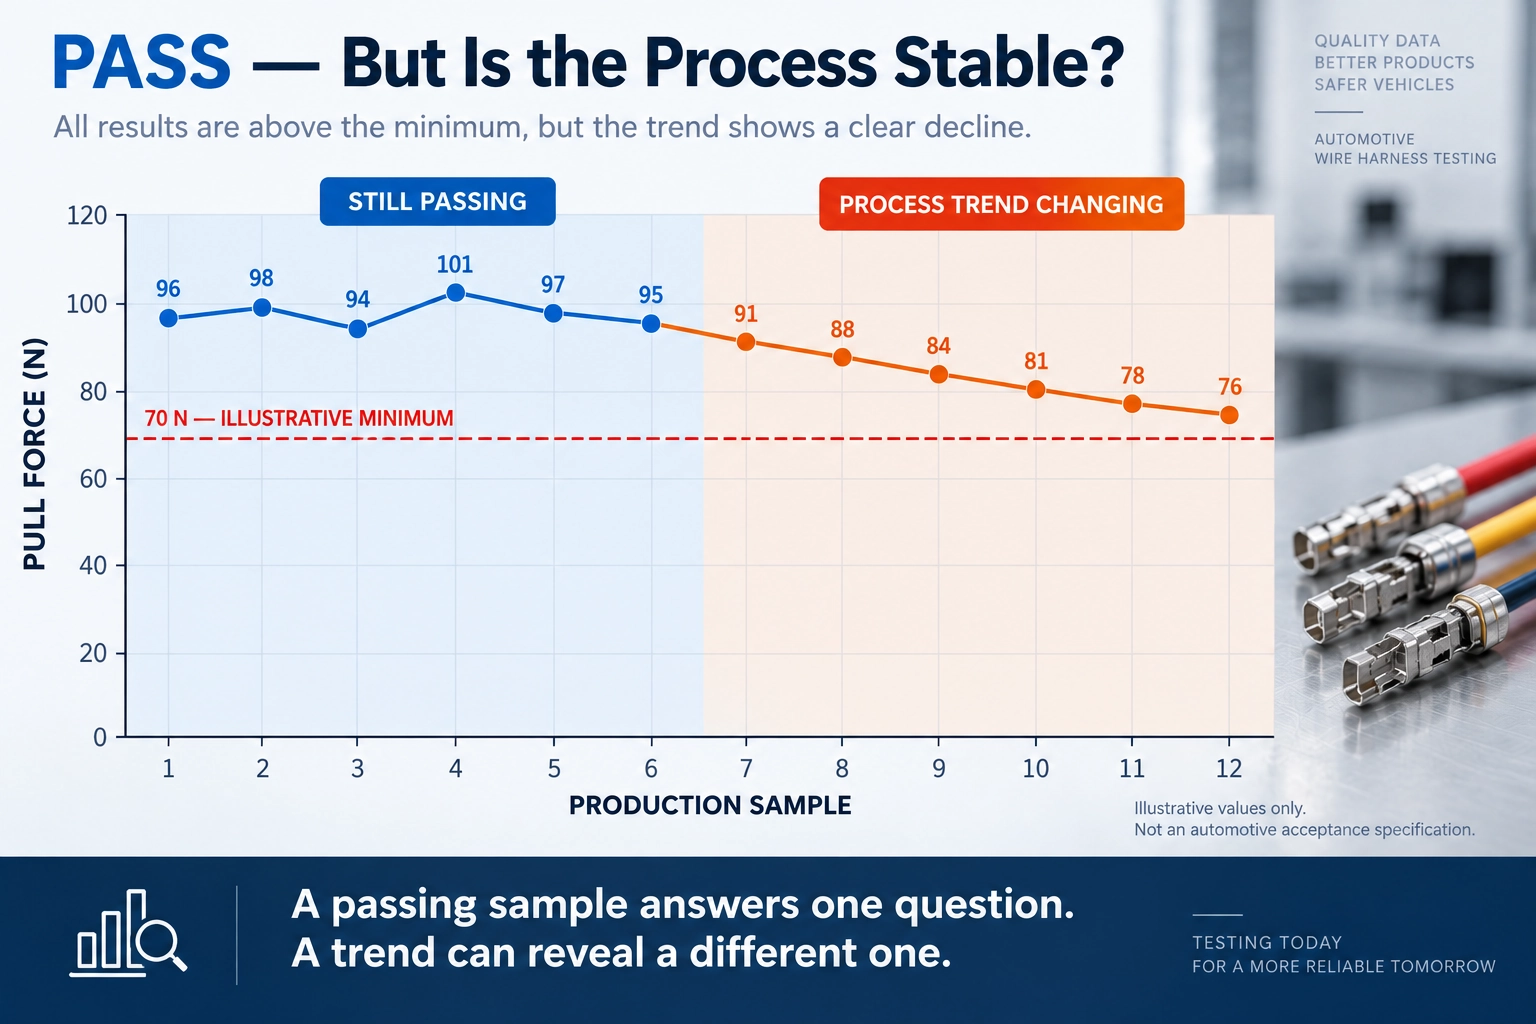
通常次のような結果を生み出す終端系を考えます:
96 / 98 / 94 / 101 / 97 / 95 N
後で同じプロセスが戻り始めます:
91 / 88 / 84 / 81 / 78 / 76 N
例として、指定された最小値が70 Nであると仮定します。
すべての標本は通過します。
それでもこの傾向は無視しがたい。
品質エンジニアは最初の試料が拒否限界を超える前にこのプロセスを調査する理由を持つようになりました。
プルテストは単独で根本原因を特定することはできません。変化が圧着高さ、ストリップ長、導体の位置、損傷したストランド、端子供給、金型の状態、または材料の違いによるものかは不明です。
示せるのは、プロセスの機械的出力が移動したことだけです。
単一の結果で答えられます:
この標本は要件を満たしましたか?
一連の結果は別の疑問を生じさせることがあります:
このプロセスは今も普段通りに動作していますか?
自動車用ハーネスラインで多数の圧着接続を生む場合、この2つ目の質問は個々の合格・不合格の判断と同じくらい価値があります。
プルフォースはクリンププロセスで読み取るとより意味が通じる
プルフォースだけで圧着品質のすべてを説明できるわけではありません。
これは破壊的な機械的チェックです。完成した接続が積み込まれた際の挙動をエンジニアに伝えますが、なぜ接続がそう振る舞ったのかを直接説明するものではありません。
複数の生産ロットで平均引力が低下すると仮定します。次の調査には、クリンプ高さ、ストリップ長、導体位置、ストランド状態、端子位置、金型の状態
などが含まれます。逆に、一次元のプロセスチェックは機械的な傾向が動き始める間も制御範囲内にとどまることができます。
どちらの観測も自動的に互いに置き換えることはありません。
このため、生産プルフォースデータは関連する圧着プロセス情報と併用して解釈できるとより有用になります。安定した制御計画は、機械試験とハーネスプログラムに適した寸法、視覚、プロセスチェックを組み合わせることがあります。
プルテストはプロセス全体のウィンドウではなく、プロセスの一つのウィンドウです。
これはすべての測定を緑色のPASSインジケーターに縮小するのではなく、意味のあるテスト記録を保持する理由でもあります。
One QC Station, Many Terminal Family
開発ラボで1つの端末をテストする際には、その端末周辺のすべてを最適化できます。
ハーネスプラントは異なる問題を抱えています。
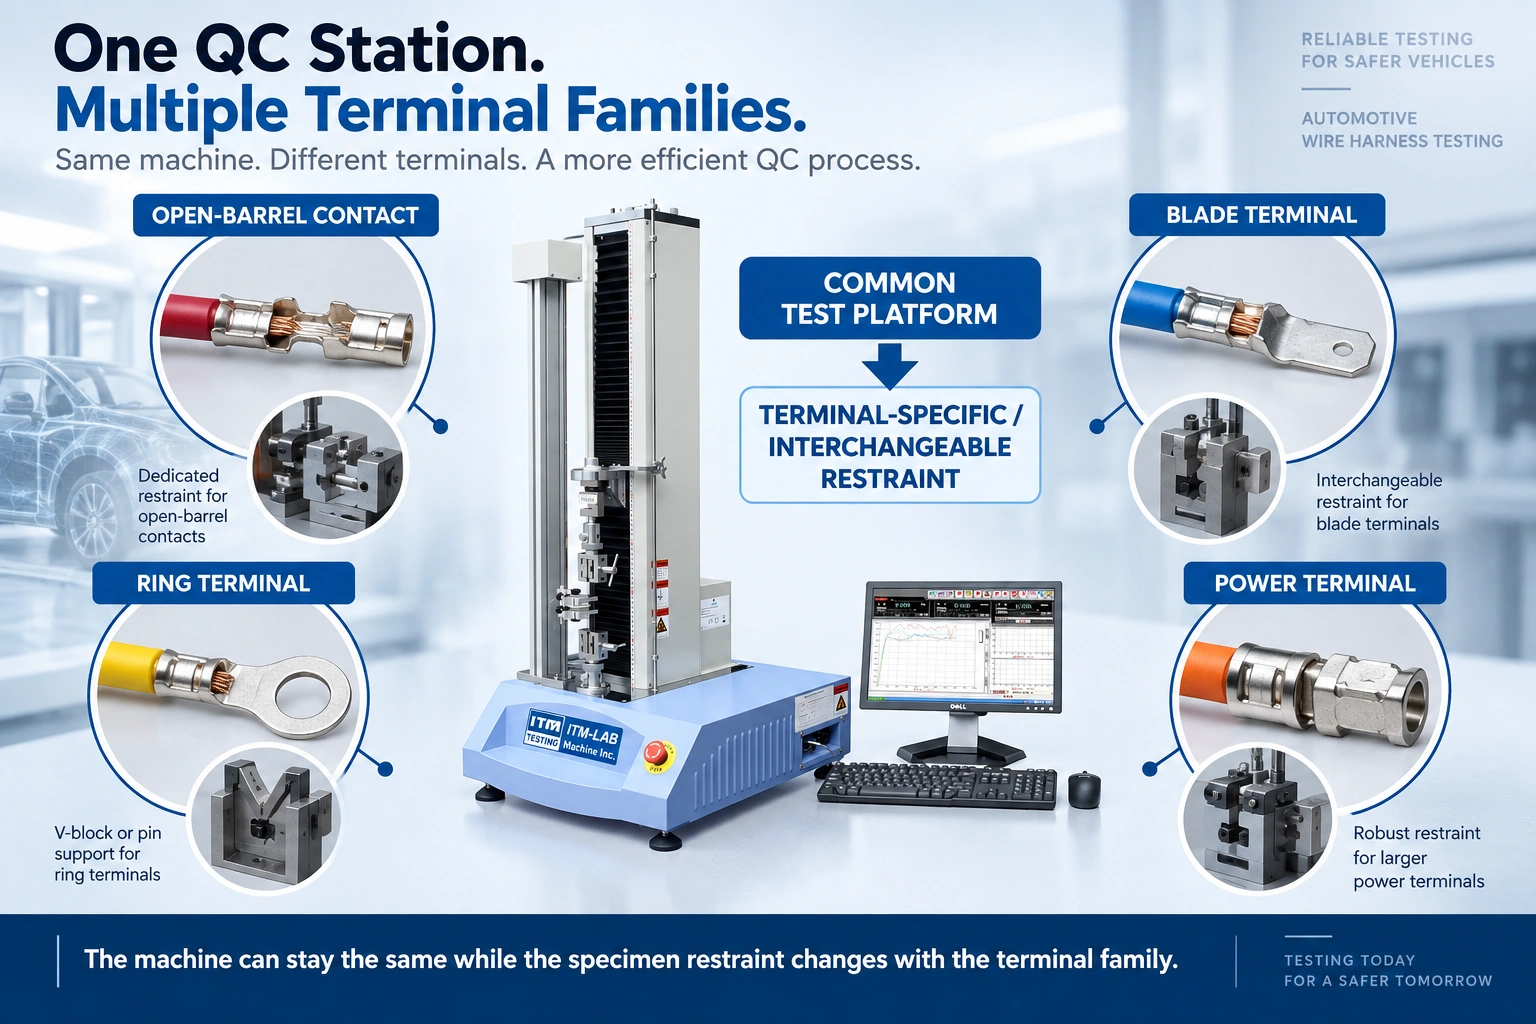
同じQCステーションは朝に小さなオープンバレル接点、シフト後にリング端子、別のハーネスプログラムからの大きな電源接続を受け取ることがあります。
引張フレームは必ずしも変更する必要はありません。
端末拘束はよくそうなります。
リング端末は適切なピンで配置可能です。小さな接点にはスロット付き拘束具が必要になることがあります。ブレード端子には、その形状に合ったホルダーが必要です。大きな接続は異なる拘束や異なる有効力の範囲を必要とすることがあります。
12の端子ファミリーが必ずしも12個の完全に独立したフィクスチャーアセンブリを意味するわけではありません。
器具の計画中、類似の端子形状を確認し、器具本体、拘束コンセプト、交換可能なインサートを共有できるかどうかを判断できます。目的はすべての製品を「ユニバーサル」な備具に強制することではありません。各端末を繰り返し配置する際に不要な切り替えを避けるためです。
これにより、機器の質問が次のように変わります:
どのマシンがこの端末を引けますか?
to:
このステーションは何つの端末ファミリーをサポートしなければならず、オペレーターはテスト条件を変えずにどれくらいの速さでそれらを移動できるのか?
開発ベンチでは、数秒余分に調整する器具の調整はあまり問題にならないかもしれません。
1日に数百個の標本を扱うと、そうなります。
なぜオペレーターの設定が結果を変える
のかオペレーターAは端末を完全に器具のストップに押し付けます。
オペレーターBは次の試料をやや前方に置きます。
1本のワイヤーがグリップに垂直に通っています。もう一人は小さな角度から入ってくる。1つの演算子は一定の自由長を残します。別の線は、利用可能な線が短くなると端子により近
づきます。これらの違いは現場では劇的に見えません。
これらが合わさることでテストデータの散乱を広げることができます。
したがって、繰り返し性は力測定システムの特性の一部であり、試料ローディングの特性
でもあります。端末は意図しない曲げ状態を生じさずに拘束されるべきです。導体は意図された引っ張り軸に沿って進むべきです。ワイヤーグリップは、顎で早期に破損しないように滑りを防ぐために十分な保持力が必要です。
繰り返しの生産テストにおいては、操作者が意図した位置を見つけるのを経験だけに頼るのではなく、固定器具も助けるべきです。
これはプラスの装着位置、適切なスロットやインサート、端子周辺へのアクセスの容易さ、またはフリーワイヤーの長さを繰り返し測定する方法を意味する場合があります。
予想外に低い値が現れた場合、誰かがクリンプ工程を調整する前に試料をよく確認する必要があります。
導体は端子から引っ込めましたか?ワイヤーが切れたのか?グリップの中で動いたのでしょうか?端末は回転しましたか?引っ張りは目に見えて軸からずれていたのでしょうか?
グリップによる値はテストセットアップの問題であり、弱い生産圧痕の証拠ではありません。

1つの試験局は複数の有効な力範囲を持つことがあります
マシン容量は以下の質問に答えます:
フレームは十分な力をかけられますか?
別の問題には完全には答えていません:
これは私たちがテストするすべての測定に適しているのでしょうか?
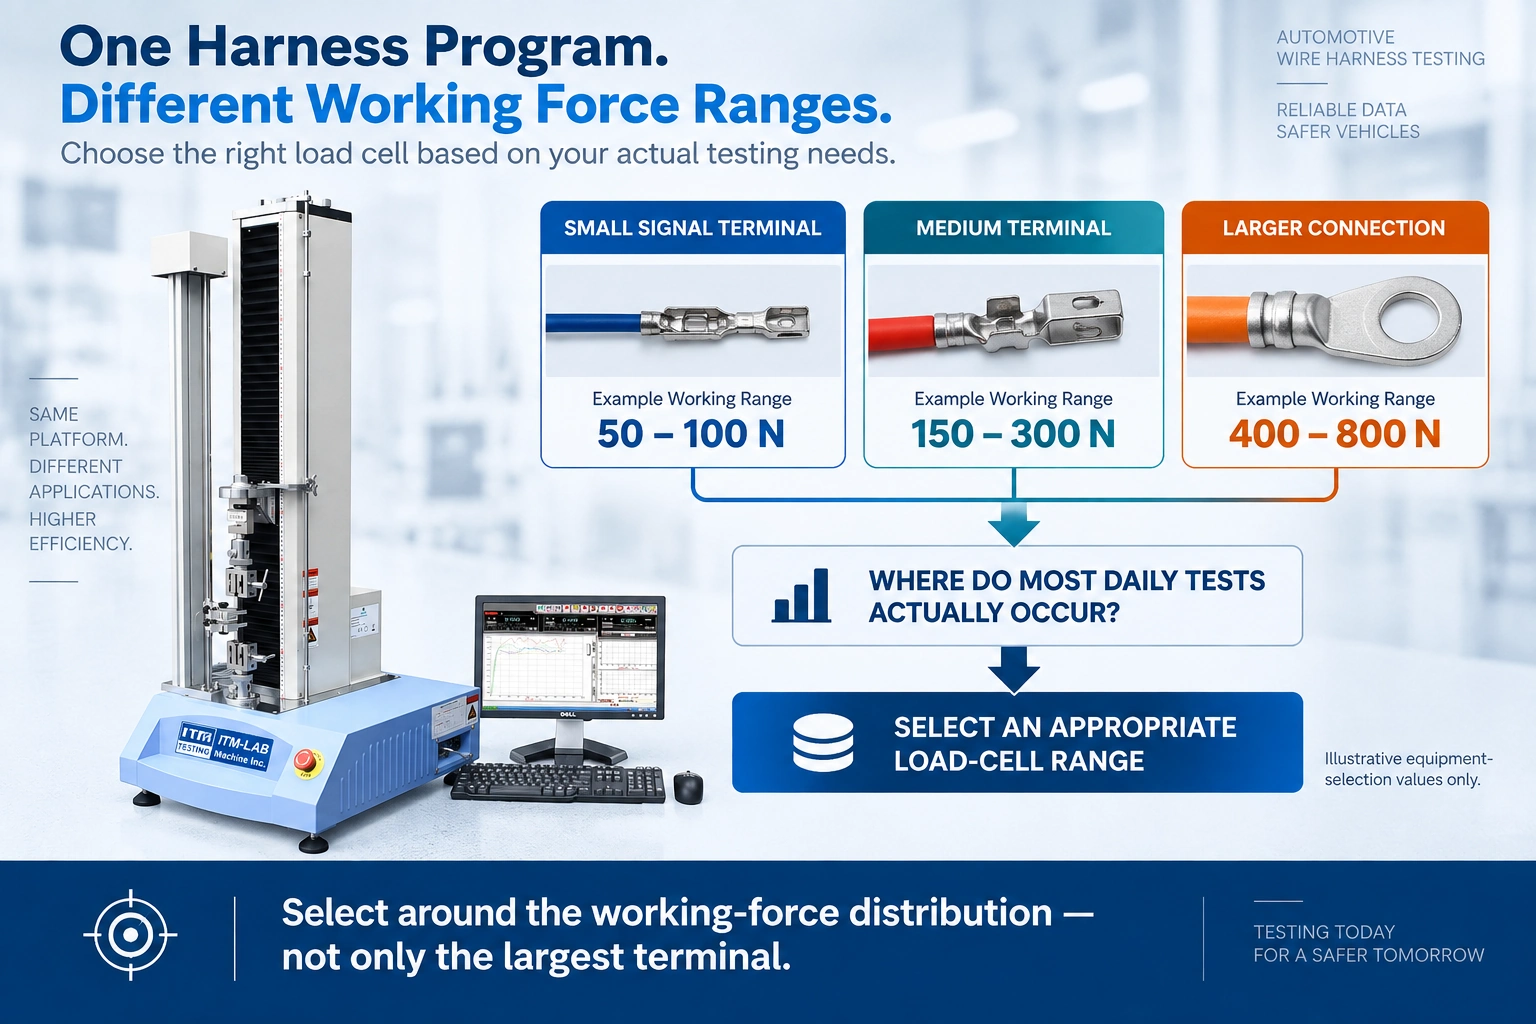
複数の接続ファミリーをカバーするハーネスラボを考えます。装備計画の目的のみで、以下の作業範囲を想像してください。
| Product Group | Illustrative Expected Working Force |
|---|---|
| Small signal terminals | 50–100 N |
| Medium terminal family | 150–300 N |
| Larger connection | 400–800 N |
これらは例示的な機器選択値であり、自動車の受け入れ要件ではありません。
ほとんどの日サンプルが150Nを下回り、はるかに小さなグループが数倍高く動作するとします。
測定システムを最大の試料だけに合わせて選ぶと、機械の作業時間の大部分
がどこにかかっている場所を見落とすことがあります。より適切な議論には、関心の最小力、各端子ファミリーの通常動作範囲、最大期待される実際の力、各範囲で実施された試験数が含まれます。
その分布に応じて、検査室はあるロードセル構成が適しているか、または異なる測定範囲を検討すべきかを評価できます。
ここで有用な入力は実際の作業力の期待値であり、単に図面に印刷された最小通過値ではありません。
1日あたり500テストでは、試料取り扱
いが仕様の一部となります1日に20回使うテストステーションは、いくつかの不便な手順を許容できます。
1日500回のテストでは、同じステップが本番時間となります。
完全なサイクルにはクロスヘッド以外の動きが含まれます:
試料を識別→ 端子をロード → グリップしてワイヤーを揃え → テストを実行する → 試料を取り除く → 結果を分類 → データを記録する
装填と位置決めに1件あたり30秒かかると想像してください。
500回のテストを合計すると、これだけで4時間以上の取り扱いに相当します。
試料あたりプロセスをわずか10秒短縮し、おおよそ83分を日々の作業負荷から消滅させます。
そのため、単にテスト速度を上げるだけではスループットを上げるのが最も効果的な方法とは限りません。
大量のハーネスQCでは、端末へのアクセスの容易さ、フィクスチャの切り替えの迅速さ、繰り返し可能な位置取り、便利なグリップ操作、手動での結果処理の軽減など、実用的な利点が得られる可能性があります。
最良の生産環境は必ずしも最も速く動くものとは限りません。
テスト条件を損なうことなく、テストサイクル全体から不要な作業を除去するものです。

自動車用ハーネスQC用のRS-8010Aの設定
多くの自動車用ワイヤーハーネスプル用途において、構造引張試験と比べて関与する力は比較的小さいです。
The ITM-LAB RS-8010A サーボ制御ユニバーサルテストマシンは、50 N から 5 kN まで様々な能力で提供可能であり、多くのターミナルやハーネスの引力の評価プラットフォームとなっていますアプリケーション。
ただし、マシンモデルを指定するだけではテストシステムを定義しません。
導体から端子への用途では、適切なロードセルとワイヤーグリップ、端子形状に合わせた拘束装置を組み合わせることがあります。利用可能な試験スペースや移動も試料に合っている必要があります。
複数の端末ファミリーが同じステーションを共有する場合、接線器のアクセスと切り替えは力の範囲と同時に考慮すべきです。
必要なデータも変動します。
生産ステーションは主にピークフォースと合格・不合格情報を必要とする場合があります。開発、プロセス検証、トラブルシューティング作業において、力-変位曲線と観察された故障挙動を保持することで恩恵を受けることがあります。
例えば:
ターミナルA — 96 N — PASS — 導体引き抜き
以下よりも多くの診断情報を含む:
Terminal A — PASS
すべてのハーネスラインに複雑なデータシステムが必要というわけではありません。つまり、ステーションの設定前に必要な出力を定義しておくべきです。
低力ハーネスQCステーションの場合、RS-8010Aは適切なロードセル、ワイヤーグリップ、端子拘束、試験方法と組み合わせて評価できます。マルチターミナルプログラムでは、器具の切り替えやオペレーターのワークフローは、すでに機械を選択した後ではなく、同じ構成の一部として考慮すべきです。
A Real Automotive Harness RFQ
次のリクエストを考えてください:
| Requirement | Customer Information |
|---|---|
| Application | 自動車用ワイヤーハーネス生産 QC |
| Wire Ssize | 0.35 / 0.5 / 0.75 / 1.5 / 2.5 mm² |
| Terminal Families | 12 |
| Daily Test Volume | 350–500 specens |
| Required Output | ピークフォース + pass/fail |
| Requirement | Customer specification |
| Preferred Setup | One test station |
アプリケーションを理解するのに十分な情報があります。
ステーションを適切に設定するにはまだ十分な情報がありません。
次に有用なドキュメントはしばしば別の機械仕様書ではありません。
これはterminal listです。
| Terminal PN | Wire Size | Minimum Requirement | Expected Working Force | Tests / Day | Drawing / Sample |
|---|---|---|---|---|---|
| T-001 | 0.35 mm² | Customer Spec | 確認のために | 120 | Available |
| T-002 | 0.50 mm² | Customer Spec | 確認のために | 180 | Available |
| T-003 | 1.50 mm² | Customer Spec | 確認のために | 80 | Available |
| T-004 | 2.50 mm² | Customer Spec | 確認のために | 40 | Available |
これで装備の議論はより具体的になります。
もしほとんどの終端ファミリーが類似した低力挙動を共有し、より大きな力を必要とするものはごくわずかであれば、ロードセル戦略はその分布を中心に評価できます。
複数の端子が似た形状を持つ場合、共通部品や交換可能なインサートについて拘束戦略を検討できます。
もしステーションが1日に500個の試料を処理すると予想されるなら、積み込み、備具の切り替え、データ処理がプロジェクトの測定可能な部分となります。
これは汎用プルテスターから有用な生産テストステーションへ移行するために必要な情報です。
ハーネスプルフォースシステムを要求する前に何を送るべきか
新しい自動車用ハーネスプロジェクトでは、最大機械容量だけでなく生産用途を定義する情報を提供してください。
最も有用な入力は以下の通りです:
- 配線サイズと導体の種類;
- 端末部品番号;
- 終端図面または完成サンプル;
- 適用する顧客/OEM/製品要件;
- applicable test method;
- 最小指定力;
- 期待される実際の労働力範囲;
- required test speed;
- terminalファミリーの数;
- 1日あたりのおおよそテスト数;
- 必要なテスト出力とトレーサビリティ。
複数の端末がステーションを共有する場合、端末部品番号、配線サイズ、指定最小、予想稼働率、日次数量を記載したスプレッドシートが特に有用です。
物理的な端子や完成した圧着サンプルは拘束具を評価する際に価値があります。治具の形状は力の値だけでは確実に特定できません。
自動車用ワイヤーハーネス引力試験システム選択ロードマップ

自動車用ワイヤーハーネス引張力テストFAQ
自動車用ワイヤーハーネスにはどのような引張力テストが使われますか?
「プルフォース」は、導体間の圧着強度、コネクタハウジング内の端子保持、ひずみリリーフやアセンブリの引き出し試験など、いくつかの機械的インターフェースを指すことがあります。コネクタの接合力やアンメイト力は、機械的に異なる別の測定値です。
したがって、照明器具や試験手順を選択する前にインターフェースを特定する必要があります。
ワイヤーハーネスプルテストは圧着プルテストと同じですか?
必ずしもそうとは限りません。
圧着プルテストは特に導体と端子間の接続を負荷します。ワイヤーハーネスプル試験はより広い意味で、アセンブリ内の他の機械的インターフェースも含むことがあります。
生産圧着QCでは、導体と端子の接続が通常注目されるインターフェースです。
自動車用ターミナルはどれくらいの引力に耐えるべきでしょうか?
特定のワイヤーサイズのすべての自動車用端子に適用される単一の力値は存在しません。
受け入れ要件は、実際の導体、端子、ハーネスプログラムを規定する仕様から来るべきです。一般的なオンラインフォーステーブルは、その適用可能性を確認せずにその要件の代わりに使うべきではありません。
プルフォースを使って圧着品質を監視できますか?
はい、プルフォースデータは有用な機械的QC情報を提供し、時間経過によるプロセス挙動の変化を明らかにすることがあります。
それ自体は変更の根本原因を特定するものではありません。予期せぬ傾向は、圧着高さ、導体位置、撚線の状態、端子位置、金型の状態、その他の関連プロセス情報とともに調査する必要がある場合があります。
なぜオペレーターによって引力の結果が異なることがあるのでしょうか?
端子の座位置、ワイヤーグリップの位置、フリーサンプルの長さ、端子の回転、引張軸の配置の違いは変動を引き起こすことがあります。
生産用治具は、意図した試料位置を可能な限り再現可能にし、個々の操作技術に依存しにくいようにすべきです。
自動車用ハーネスプルテスト用のロードセルはどのように選べばよいですか?
最小受容値や最大フレーム容量だけでなく、期待される実際の労働力範囲からスタート。
複数の端末ファミリーをカバーするステーションの場合、各ファミリーの予想される力の範囲と1日の量をマッピングします。これにより、最も多くの測定がどこで行われるか、また1つのロードセル範囲がプログラム全体に適切かどうかを判断します。
自動車用ワイヤーハーネスプルテスト機を選ぶにはどんな情報が必要ですか?
ワイヤーサイズ、導体の種類、端子部品番号または図面、適用される試験要件、指定された最小力、予想される実際の力範囲、試験速度、端子ファミリー数、1日サンプル量を記載してください。
完成した圧着サンプルは端子の治具を評価する際に特に有用です。
より良いハーネスQCステーションの構築
自動車用ワイヤーハーネスプルテストプロジェクトで最も簡単な部分は、引張フレームに十分な容量があるかどうかを確認することです。
生産詳細は、数百の試料、複数回の端末交換、複数のオペレーターの調整後もステーションが正常に動作するかどうかを決定します。
実用的なシステムは、実際に製造されるターミナルファミリーに対応し、実際の引力がどこに発生するかを測定し、試料を一定に保持し、必要な試料量を通過しつつ、試料の積み込みがボトルネックにならないようにする必要があります。
結果として得られるデータも有用であるべきです。単一のPASS結果で1つの標本が検証されます。引力の傾向の変化は、品質チームに生産プロセスを早期に検査する理由を与えます。
多くの低力自動車ターミナル用途では、the ITM-LAB RS-8010A、50 Nから5 kNまではテストプラットフォームとして機能します。最終的な構成は、ロードセル、ワイヤーグリップ、端子拘束、利用可能な試験スペース、適用される試験方法、生産ワークフローに依存します。
自動車用ハーネスのQCステーションを計画している場合は、ITM-LABに端子リスト、ワイヤーサイズ範囲、端子図面または完成サンプル、規定要件、予想引張力範囲、1日あたりのテストを送ってください。
これらの詳細により、ITM-LABはロードセル範囲、ワイヤーグリップ、端子拘束、RS-8010A構成を実際のハーネスプログラム周辺で評価できます。
